

Jak smarować łożyska: wybór odpowiedniego smaru, ilości wypełnienia i metody
Linia produkcyjna ulega awarii, a na karcie konserwacji widnieje taki sam napis, jak zawsze: hałas łożyska, uzupełnienie smaru. Kilka pompek pistoletu ucisza wycie na tydzień, a miesiąc później i tak wymienia się to samo łożysko. W większości przypadków smar nigdy nie stanowił problemu. Nikt nie potwierdził, czy łożysko w ogóle przyjmuje świeży smar, ile faktycznie potrzebuje i czy stary smar ma gdzie się zmieścić.
Krótka wersja jest na pierwszym miejscu. Łożysko z gumowymi uszczelkami stykowymi po obu stronach, typu 2RS, jest nasmarowane na cały okres eksploatacji i wtłaczanie do niego smaru spowoduje jedynie odkształcenie lub wydmuchnięcie uszczelek. Łożysko otwarte lub łożysko ekranowane zamontowane w obudowie ze smarowniczką może i powinno być ponownie smarowane, a dobre wykonanie sprowadza się do trzech rzeczy: dopasowania smaru do zastosowania, kontrolowania objętości napełnienia oraz umożliwienia zużytego smaru drogi ucieczki przed rozpoczęciem pompowania. W poniższych sekcjach omówiono te decyzje w kolejności, w jakiej spotkasz się z nimi w pracy.
Zanim sięgniesz po smarownicę, sprawdź typ łożyska
Uszczelnione, ekranowane i otwarte łożyska kulkowe zwykłe mogą wyglądać niemal identycznie na półce, a mimo to wymagają zupełnie innej pielęgnacji. To właśnie na tym etapie popełnia się najwięcej błędów przy smarowaniu, dlatego warto zwolnić tempo.
- 2RS, uszczelki gumowe po obu stronach. Fabryka wypełnia około 30 do 50 procent wolnej przestrzeni wewnętrznej smarem, a uszczelki stykowe utrzymują go, jednocześnie chroniąc przed wodą i kurzem. Łożyska te są z założenia bezobsługowe. Smarownica na łożysku 2RS nie wydłuża jego żywotności; wypycha wargi uszczelki z rowków, wciąga zanieczyszczenia do wnęki i często niszczy łożysko w ciągu kilku tygodni.
- ZZ, osłony metalowe po obu stronach. Osłony pozostawiają niewielką szczelinę biegnącą do pierścienia wewnętrznego, więc nie są szczelne. Większość łożysk ZZ jest również nasmarowana fabrycznie i traktowana jako nasmarowana na cały okres eksploatacji, chociaż wolne, mocno obciążone łożyska można czasem uzupełnić przez obudowę, jeśli pozwala na to konstrukcja.
- Otwarte łożyska. Bez żadnych uszczelek i osłon, zależą one całkowicie od otaczającej obudowy, kąpieli olejowej lub zbiornika smaru i są typem, który naprawdę wymaga rutynowego smarowania.
Jeśli nie możesz rozpoznać typu na podstawie numeru części, spójrz na powierzchnię łożyska: czarne gumowe pierścienie oznaczają 2RS, gołe stalowe tarcze cofnięte od otworu oznaczają ZZ, a widoczne kulki oznaczają otwarte. Standardowe serie, takie jak linia 6200, oferowane są we wszystkich trzech wersjach, dlatego wiele zakładów oferuje jeden rozmiar średnicy otworu w kilku konfiguracjach, zamiast improwizować za pomocą smarownicy.
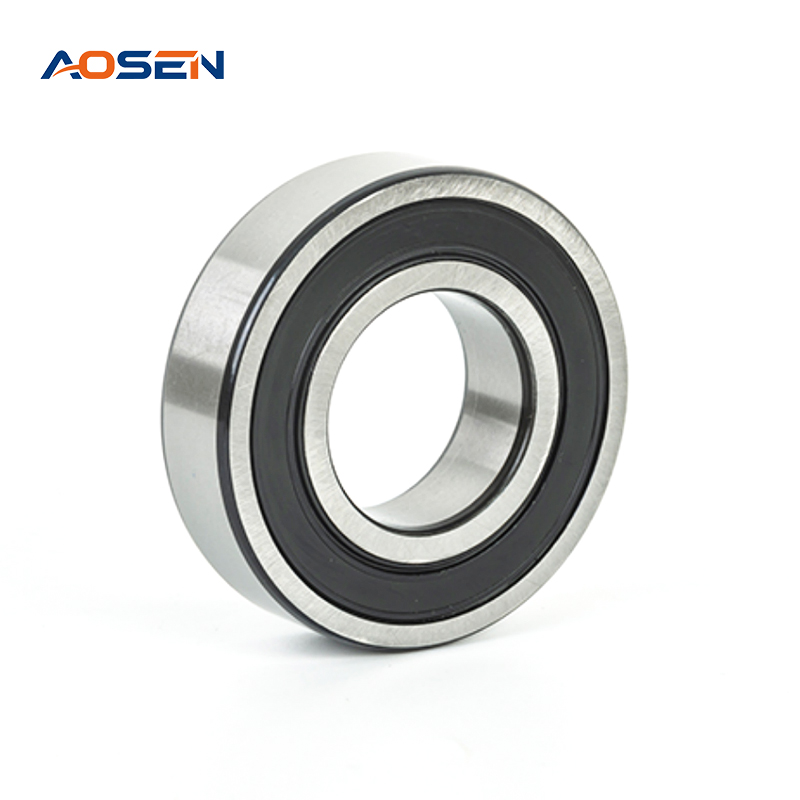 Łożyska kulkowe poprzeczne serii 6200 w wersji uszczelnionej i otwartej Wykonane z poddanej obróbce cieplnej stali łożyskowej GCr15 zapewniającej twardość, odporność na zużycie i wytrzymałość zmęczeniową. Ponieważ linia 6200 jest dostępna w wersjach 2RS, ZZ i otwartych, seria ta odpowiada strategiom konserwacji omówionym dla standardowych łożysk przemysłowych. Zobacz produkt →
Wybierz smar pasujący do zastosowania, a nie do półki
Smar składa się z około 80 do 90 procent oleju bazowego zawartego w mydle lub złożonym zagęszczaczu wraz z dodatkami. Wewnątrz łożyska liczy się lepkość oleju bazowego w temperaturze roboczej, skład chemiczny zagęszczacza i stopień konsystencji. Większość przemysłowych łożysk kulkowych dobrze współpracuje ze smarem litowym lub złożonym smarem litowym klasy 2 NLGI, a wyjątki występują dokładnie tam, gdzie zaczynają się przedwczesne awarie.
| Stan operacyjny | Nasmaruj właściwość, aby sprawdzić | Praktyczny punkt wyjścia |
|---|---|---|
| Wysoka temperatura otoczenia lub pracy | Temperatura kroplenia i lepkość oleju bazowego | Smar litowo-kompleksowy, którego parametry znamionowe znacznie przekraczają szczytową temperaturę obudowy |
| Wysokie prędkości | Konsystencja i odporność na ubijanie | Bardziej miękki NLGI 1 lub formuła o dużej prędkości, z wypełnieniem utrzymanym na niskim poziomie |
| Wilgoć, rozpryski, ekspozycja na zewnątrz | Wodoodporność zagęszczacza | Wodoodporny kompleks litowy; unikać smarów na bazie mydła sodowego, które emulgują |
| Wstrząsy lub duże obciążenia | Dodatki odporne na ekstremalne ciśnienia (EP). | Kompleks litowo-polimerowy EP do zastosowań związanych z uderzeniami |
| Możliwy kontakt z żywnością | Formuła dopuszczona do kontaktu z żywnością | Smar dopuszczony do incydentalnego kontaktu z żywnością, klasa H1 |
Jedna zasada zasługuje na powtarzanie na każdej zmianie: nigdy nie mieszaj smarów zbudowanych na bazie niekompatybilnych zagęszczaczy. Mieszanie, na przykład, smaru polimocznikowego z konwencjonalnym produktem litowym może zmiękczyć mieszaninę, aż zacznie wyciekać olej i wypłynie z łożyska. Po zmianie rodzaju smaru należy dokładnie usunąć stary wsad lub najpierw oczyścić komorę.
Przed montażem ręcznie zapakuj otwarte łożysko
Pakowanie ręczne dotyczy łożysk otwartych przeznaczonych do nowej konstrukcji lub przebudowy, np. do remontu wentylatora, pompy lub silnika elektrycznego.
- Umyj łożysko w czystym, odpowiednim rozpuszczalniku, aby usunąć środek konserwujący podczas przechowywania, a następnie pozostaw do całkowitego wyschnięcia. Nigdy nie wiruj go do sucha sprężonym powietrzem; piłki wirują w sposób niekontrolowany i mogą uszkodzić bieżnie.
- Sprawdź, gdy jest czysty. Rdza, przebarwienia lub wszelkie nierówności powstałe podczas ręcznego obracania pierścienia zewnętrznego oznaczają, że łożysko należy wymienić, a nie smarować ponownie do użytku.
- Umieść kawałek smaru w dłoni i wciśnij go na bok łożyska, rozprowadzając go pomiędzy kulkami i wokół koszyka, aż smar będzie widoczny po drugiej stronie. Każda piłka i bieżnia powinny zostać pokryte powłoką.
- Wypełnij resztę wewnętrznej wnęki tylko częściowo. Celuj w 30 do 50 procent wolnej przestrzeni, skłaniając się ku 30 procent przy wyższych prędkościach, ponieważ nadmiar smaru zamienia się w ciepło.
- Obróć pierścień zewnętrzny ręcznie. Powinno obracać się płynnie, z cienką, równą warstwą i bez twardych kawałków smaru przeciągających się po ścieżce toczenia.
Nasmaruj zamontowane łożysko bez nadmiernego zwiększania ciśnienia
W przypadku łożysk już pracujących w oprawach łożyskowych, osłonach końcowych silnika lub zespołach w obudowie praca polega mniej na uszczelnianiu, a bardziej na czystym wyparciu starego smaru.
- Przed włączeniem pistoletu wytrzyj smarowniczkę do czysta. Pompowanie brudu bezpośrednio przez złączkę jest jedną z najczęstszych usterek, które wynikają z winy warsztatu.
- Otwórz drogę na zewnątrz. Wyjmij korek nadmiarowy lub korek spustowy na drugim końcu obudowy, aby umożliwić wypłynięcie zużytego smaru. Jeśli stwardniały stary smar zablokuje wnękę, świeży smar po prostu zatrzyma się przed bieżniami, niezależnie od tego, ile pompujesz.
- Pompuj powoli, podczas gdy wał się obraca, pracując lub obracając ręcznie. Powolne ruchy rozprowadzają smar; szybkie mogą zwiększyć ciśnienie na tyle, aby wepchnąć wargi uszczelki do wewnątrz lub całkowicie je rozmontować.
- Zatrzymaj, gdy w otworze odciążającym pojawi się świeży smar. Sygnał ten oznacza, że ubytek został odnowiony, a nie, że jest miejsce na więcej.
- Pozwól łożysku pracować i przepłucz je przy otwartym spustie przez kilka minut, wytrzyj wydalony smar, załóż korek i ponownie sprawdź temperaturę obudowy po pierwszej godzinie pracy.
Ile smaru i jak często
Dwie liczby świadczą o uczciwości programu dosmarowywania. Pierwszą z nich jest ilość: powszechnie stosowana praktyczna zasada mnoży zewnętrzną średnicę łożyska przez jego szerokość i przez 0,114, co daje ilość uzupełnienia w gramach dla standardowego łożyska kulkowego. Drugi to interwał i żaden stały kalendarz sam sobie z tym dobrze nie radzi.
Żywotność smaru szybko spada wraz ze wzrostem temperatury; z praktycznej zasady trwałość użytkowa zmniejsza się mniej więcej o połowę na każde 15 stopni Celsjusza powyżej około 70 stopni na łożysku. Kurz, zmywanie z wilgoci, silne wibracje i długie okresy przestoju jeszcze bardziej skracają interwały. Dlatego też zakłady z najlepszymi wynikami w zakresie łożysk w większości przechodzą na dosmarowywanie oparte na stanie: rejestrują temperaturę obudowy, wyczuwają i słuchają zmian tekstury, pobierają próbki usuniętego smaru i smarują na podstawie dowodów, a nie przyzwyczajenia.
Błędy, które zamieniają smarowanie w przyczynę awarii
- Nadmierne smarowanie. Solidnie wypełniona wnęka powoduje, że elementy toczne obracają się w smarze, temperatura wzrasta, a smar utlenia się lub staje się cieńszy, aż do wycieku. Więcej uszkodzeń łożysk wynika z nadmiaru smaru niż z jego niedoboru.
- Smarowanie uszczelnionych łożysk. Broń skierowana w łożysko 2RS uszkadza jedynie uszczelki, które ją chroniły.
- Mieszanie niezgodnych zagęszczaczy. Mieszany smar może zmięknąć, wydzielać olej lub stwardnieć, a awaria pojawia się kilka tygodni później, daleko od złącza, od którego się zaczęła.
- Brudna aplikacja. Przed każdą pracą wytrzeć złączki, złącza pistoletów i otworzyć obudowy; szmata nic nie kosztuje w porównaniu z łożyskiem.
- Pompowanie do zamkniętej obudowy. Bez otwartego punktu upustowego lub spustowego ciśnienie trafia do uszczelek zamiast do wnęki.
Kiedy uszczelnione łożysko ze stali nierdzewnej pokonuje każdy harmonogram smarowania
W niektórych środowiskach każda smarowniczka staje się ciężarem. Linie do mycia, pokłady morskie, zbiorniki galwaniczne i stacje uzdatniania wody na zewnątrz pozwalają wodzie i chemikaliom atakować sam otwór, przez który smarujesz, a sam smar może emulgować lub zmywać. W tych ustawieniach lepszą odpowiedzią inżynieryjną jest uszczelnione łożysko ze stali nierdzewnej, dostarczane z nasmarowaniem na cały okres eksploatacji: brak rund smarowania, brak punktów przepłukiwania i odporność na korozję, w której stal węglowa mogłaby wżerać się przez kilka miesięcy.
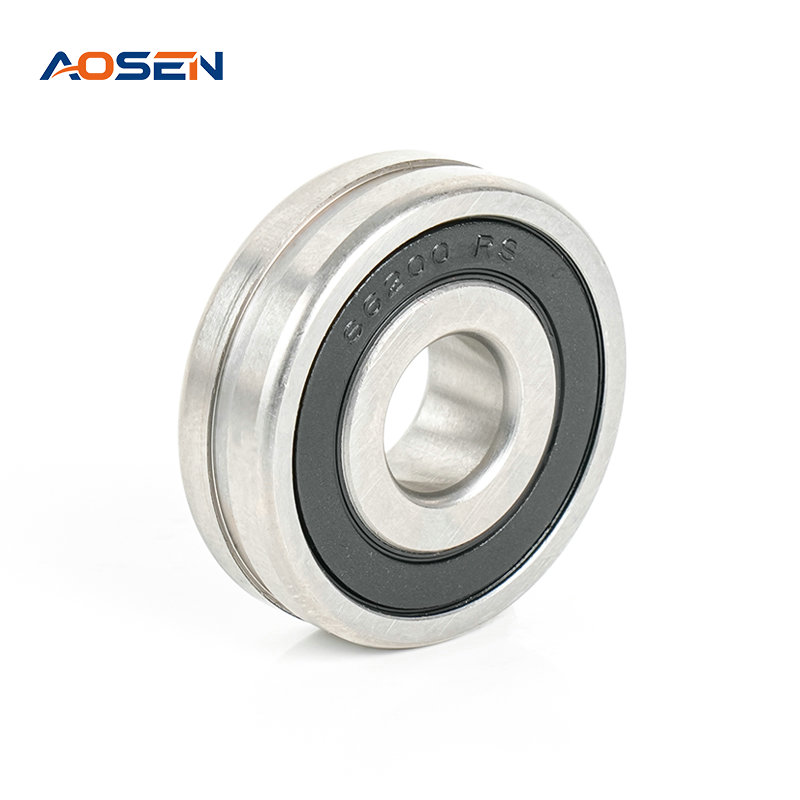 Łożyska kulkowe zwykłe SS 6200 ZZ/2RS ze stali nierdzewnej Wstępnie nasmarowane łożyska ze stali nierdzewnej AISI 420 w powszechnym rozmiarze 10x30x9mm, uszczelnione przed wodą i chemikaliami. Nadają się do zastosowań związanych z myciem, zastosowań morskich i zewnętrznych, gdzie smarowniczki stają się punktami krytycznymi, a ponowne smarowanie jest niepraktyczne. Zobacz produkt →
Linie do przetwarzania żywności i napojów to klasyczny przypadek, w którym żrące środki czyszczące spełniają zasady higieny, a pominięta runda smarowania może stać się zdarzeniem skażenia, a nie tylko czynnością konserwacyjną. Tę samą logikę stosuje się w przypadku pomp i mieszadeł w zakładach chemicznych i przemyśle stoczniowym, gdzie uszczelnione łożyska ze stali nierdzewnej eliminują z planu konserwacji całe powtarzające się zadanie.
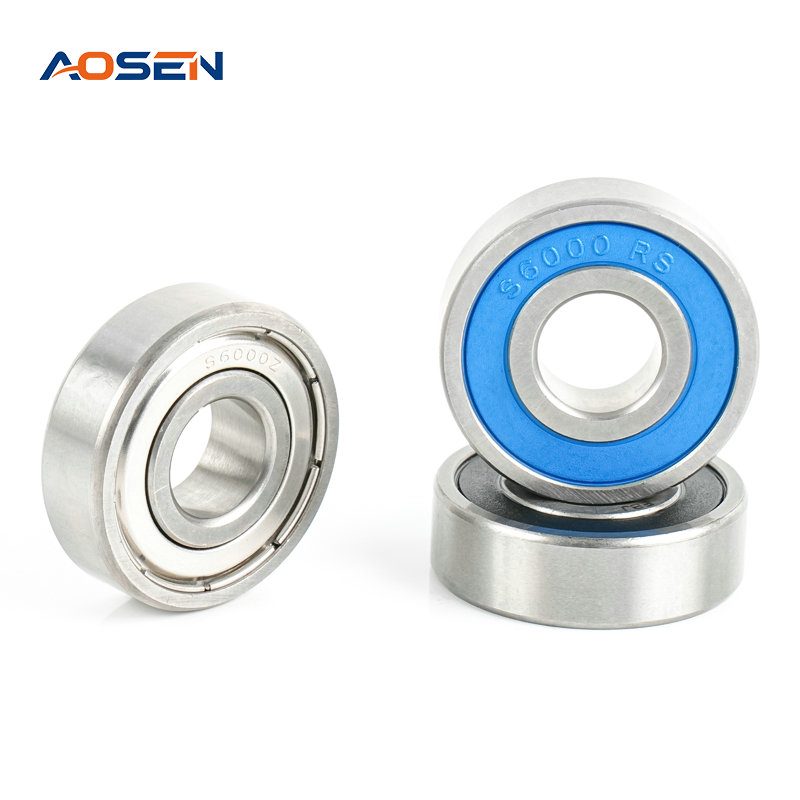 Łożyska kulkowe zwykłe SS 6000 ZZ/2RS ze stali nierdzewnej Dostępne ze stali nierdzewnej AISI 420 i 440C do środowisk wilgotnych, lekko korozyjnych i higienicznych, takich jak żywność, sprzęt medyczny i morski. Standardowy wybór przy standaryzacji instalacji z uszczelnionymi, bezobsługowymi łożyskami. Zobacz produkt →
Jeśli standaryzujesz łożyska uszczelnione, opłaca się kupować od producenta, który produkuje zarówno standardowe, jak i nierdzewne łożyska kulkowe zwykłe z serii 6000 do 6900 w wersjach ZZ i 2RS i który może dostosować wypełnienie smarem, uszczelnienie i tolerancje do warunków pracy. Jako producent zorientowany na eksport, posiadający własną fabrykę w Ningbo, dostarczamy dokładnie ten asortyment producentom i dystrybutorom sprzętu na całym świecie, z możliwością dostosowania do potrzeb OEM i podwójną kontrolą jakości przed wysyłką, dzięki czemu instalowane łożysko odpowiada zaplanowanej strategii konserwacji.
Powiązane produkty
-
 Zobacz więcej
-
 Zobacz więcej
Łożyska kulkowe zwykłe SS 6810 ZZ/2RS ze stali nierdzewnej
-
 Zobacz więcej
Łożyska kulkowe zwykłe SS 686 ZZ/2RS ze stali nierdzewnej
-
 Zobacz więcej
Łożyska kulkowe zwykłe SS 687 ZZ/2RS ze stali nierdzewnej
-
 Zobacz więcej
Łożyska kulkowe zwykłe SS 688 ZZ/2RS ze stali nierdzewnej
-
 Zobacz więcej
Łożyska kulkowe zwykłe SS 689 ZZ/2RS ze stali nierdzewnej
-

-
 +86-15990593443
-
 Nr 558 Huancheng West Road, miasto Zhouxiang, miasto Cixi, prowincja Ningbo, prowincja Zhejiang

- Szybkie linki
- Kategorie produktów
- Łożyska kulkowe zwykłe
- Łożyska kulkowe poprzeczne ze stali nierdzewnej
- Łożyska kulkowe skośne
- Łożyska kołnierzowe
Prawa autorskie @
Ningbo Aosen Bearing Co., Ltd.

Napisz do nas teraz!