

Jak zmierzyć luz łożyskowy: przewodnik dla inżynierów i zespołów konserwacyjnych
Luz łożyskowy to jeden z tych szczegółów, który na papierze nie wygląda na ważny, ale decyduje o tym, czy łożysko będzie pracować chłodno, cicho i przez tysiące godzin. Jako producent łożysk posiadający własną fabrykę dokonaliśmy pomiarów luzów na wielu liniach produkcyjnych. W tym przewodniku chcemy pokazać, jak dokładnie zmierzyć luz łożyskowy we własnym warsztacie, niezależnie od tego, czy przebudowujesz maszynę, sprawdzasz nowe łożysko, czy planujesz proces kontroli jakości dla projektu OEM.
Zanim dokonasz pomiaru: dwa rodzaje luzu łożyskowego
Zanim sięgniesz po miernik, ustal, co właściwie mierzysz. Wyrażenie luz łożyskowy może oznaczać dwie różne wartości. W silnikach luz łożyskowy zwykle odnosi się do luzu olejowego pomiędzy czopem wału korbowego a panewką łożyska. Jest to celowa szczelina, którą film oleju silnikowego wypełnia podczas obracania się części. W łożyskach tocznych, takich jak łożyska kulkowe zwykłe i łożyska kulkowe skośne, luz wewnętrzny to całkowita wielkość ruchu promieniowego lub osiowego pomiędzy pierścieniami a elementami tocznymi, gdy łożysko nie jest zamontowane. To nie jest błąd; jest to celowe dopasowanie wewnętrzne, które wpływa na rozkład obciążenia, prędkość i temperaturę.
Jeśli szukasz punktu wyjścia obejmującego oba światy, nasz przewodnik po typów łożysk kulkowych zwykłych może pomóc Ci zrozumieć, jak działa luz w najczęściej stosowanej rodzinie łożysk tocznych.
Pomiar luzu oleju w łożyskach silnika
Luz łożyskowy silnika to luz olejowy. Pomiar jest stosunkowo prosty, jeśli masz dobry średnicówkę zegarową i mikrometr zewnętrzny. Zacznij od oczyszczenia czopów wału korbowego i siodełek łożysk; wszelkie zabrudzenia lub zadziory zmienią ostateczną liczbę. Zmierz średnicę czopa za pomocą mikrometru i zapisz ją. Zamontuj wkładki łożyskowe w bloku i pokrywie, ostrożnie przestrzegając kolejności i wartości momentu obrotowego. Dokręcaj pokrywę etapami, aby panewka łożyska została prawidłowo osadzona. Następnie za pomocą czujnika zegarowego zmierz otwór łożyska w kilku punktach, zwłaszcza pod kątem 90 stopni do linii podziału. Odejmij średnicę czopa od średnicy otworu. Pozostaje tylko odprawa oleju.
Jeżeli nie posiadasz średnicomierza zegarowego, praktyczną alternatywą jest plastikowy pasek pomiarowy. Umieść kawałek plastikowego miernika na powierzchni łożyska, załóż nasadkę, dokręć ją zgodnie ze specyfikacją, zdejmij nasadkę i porównaj spłaszczony pasek ze skalą wydrukowaną na kopercie. Ta metoda daje dobre wyniki w warsztacie, ale nie jest tak powtarzalna jak średnicówka zegarowa, gdy wymagana jest precyzja do 0,0001 cala.
Pomiar luzu wewnętrznego łożyska kulkowego
Pomiar wewnętrznego luzu promieniowego w łożysku kulkowym przebiega inaczej, ponieważ kulki nadal znajdują się w środku. Mierzysz względny ruch promieniowy pomiędzy pierścieniem zewnętrznym a pierścieniem wewnętrznym pod wpływem niewielkiej siły. Oto procedura, którą stosujemy w naszym warsztacie, gdy klient prosi o szybką weryfikację.
- Wyczyść łożysko i pozwól mu osiągnąć temperaturę pokojową. Nie obracaj go podczas pomiaru.
- Przytrzymaj pierścień wewnętrzny mocno na czystej powierzchni lub na precyzyjnym trzpieniu.
- Umieścić czujnik zegarowy na pierścieniu zewnętrznym. Tłok powinien być ustawiony promieniowo.
- Delikatnie unieś pierścień zewnętrzny do góry, poczekaj, aż opadnie i ustaw wskaźnik na zero.
- Naciśnij pierścień zewnętrzny w dół, poczekaj, aż opadnie i zapisz odczyt wskaźnika.
- Obróć łożysko i powtórz w kilku pozycjach. Użyj średniego odczytu jako promieniowego luzu wewnętrznego.
Ta metoda działa w przypadku nieuszczelnionych i lekko uszczelnionych łożysk kulkowych zwykłych. Jeśli zamontowane są uszczelki, należy je usunąć tylko w przypadku konieczności sprawdzenia łożyska; w przeciwnym razie użyj wartości luzu producenta. Do weryfikacji produkcji zalecamy użycie dedykowanego przyrządu do pomiaru luzu z kontrolowanym napięciem wstępnym, ale metoda czujnika zegarowego jest wystarczająco dokładna do kontroli konserwacyjnych.
W niektórych zastosowaniach wymagany jest również luz wewnętrzny osiowy. W przypadku łożysk kulkowych zwykłych luz osiowy jest powiązany z luzem promieniowym, ale zależy od krzywizny bieżni. Jeśli na rysunku określono luz osiowy, zmierz go czujnikiem zegarowym, przesuwając pierścień zewnętrzny osiowo, trzymając pierścień wewnętrzny. Nie zastępuje to pomiaru luzu promieniowego.
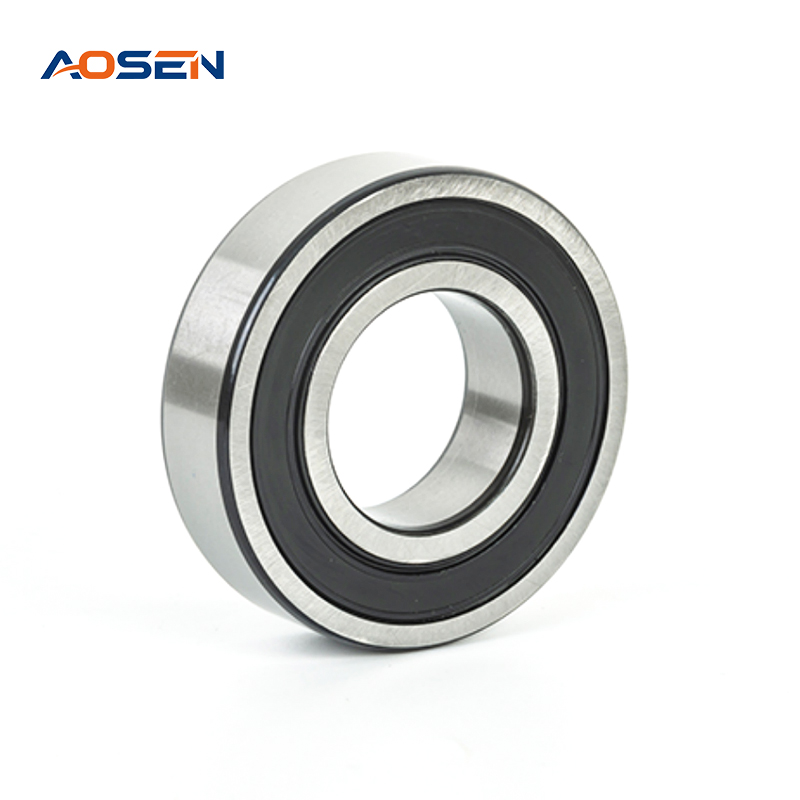 Łożyska kulkowe poprzeczne serii 6200 ze stali GCr15 W łożysku serii 6200 zastosowano stal GCr15 zapewniającą wysoką twardość i wytrzymałość zmęczeniową. Nadaje się do zastosowań, w których należy starannie dobrać klasy luzu wewnętrznego promieniowego, takie jak C2, CN lub C3, pod kątem dopasowania i temperatury. Zobacz produkt →
Klasy rozliczenia i znaczenie liczb
W przypadku standardowych łożysk kulkowych zwykłych producenci określają luz wewnętrzny promieniowy w klasach. Najpopularniejsze to C2, CN (normalny), C3 i C4. CN jest ustawieniem domyślnym w wielu ogólnych zastosowaniach. C2 zapewnia mniejszy ruch wewnętrzny i jest odpowiedni dla większej sztywności, ale może generować więcej ciepła, jeśli łożysko jest pasowane z wciskiem. C3 zapewnia dodatkową przestrzeń i jest często wybierany dla silników o dużej prędkości lub zastosowań, w których występują zmiany temperatury. C4 oferuje jeszcze więcej możliwości w przypadku trudnych warunków.
Poniższa tabela przedstawia typowe wartości dla łożysk kulkowych zwykłych o średnicy 24–30 mm. Zawsze sprawdzaj oficjalną tabelę wyprzedaży pod kątem dokładnego rozmiaru i serii, której używasz.
| Klasa rozliczeniowa | Przybliżony luz promieniowy | Typowe zastosowanie |
|---|---|---|
| C2 | 0–10 µm | Wysoka sztywność, niewielkie obciążenia, kontrolowane pasowania |
| CN | 5–20 µm | Ogólne silniki, pompy, maszyny standardowe |
| C3 | 13–28 µm | Większa prędkość, umiarkowane wahania temperatury |
| C4 | 20–36 µm | Pasowania z dużą prędkością, w wysokiej temperaturze i z większym wciskiem |
Jak pasuje prasa Zmień zamontowany luz
Pomiar niezamontowanego luzu to tylko połowa pracy. Kiedy łożysko jest dociskane do wału, pierścień wewnętrzny rozszerza się, a promieniowy luz wewnętrzny maleje. Gdy łożysko jest wciskane w obudowę, pierścień zewnętrzny jest ściskany, co również zmniejsza luz. Luz, o którym należy pamiętać, to luz resztkowy po montażu, a nie wartość katalogowa przed montażem.
Na przykład łożysko C3 jest często wybierane do zastosowań z pasowaniem ciasnym na wale, ponieważ po zamontowaniu luz efektywny spada z powrotem do normalnego zakresu. Jeśli zaczniesz od łożyska CN w tym samym ustawieniu, możesz uzyskać ujemny luz wewnętrzny, co zwiększa tarcie i ciepło. Jest to szczególnie ważne w przypadku stosowanych w łożyskach poprzecznych ze stali nierdzewnej środowiska chemiczne i galwaniczne , gdzie odporność na korozję i zachowanie w temperaturze muszą być zrównoważone.
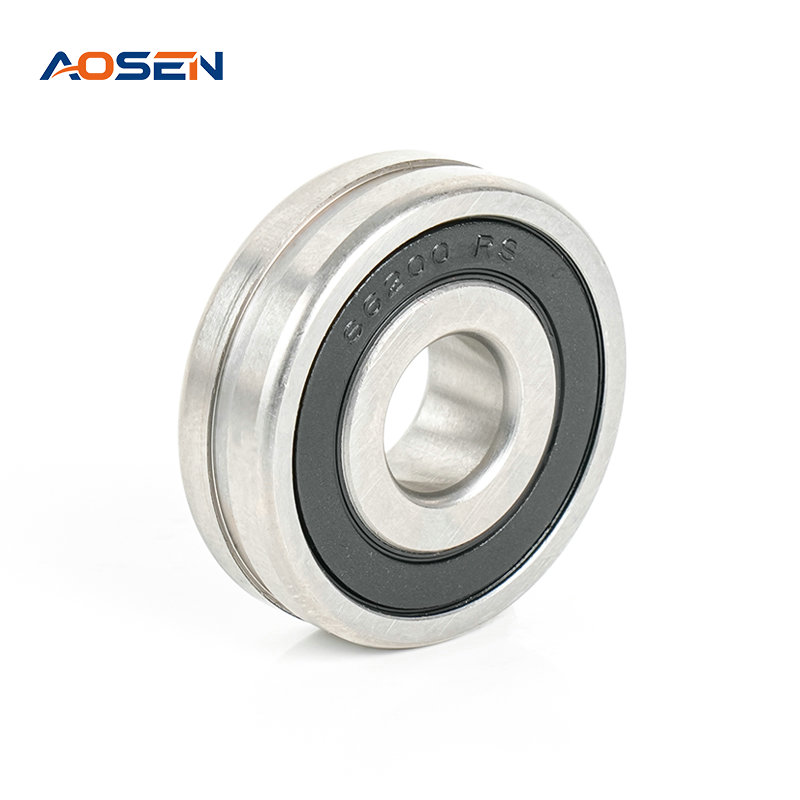 Łożyska kulkowe zwykłe SS 6200 ZZ/2RS ze stali nierdzewnej Odporne na korozję łożysko ze stali nierdzewnej AISI 420 przeznaczone do wałów o średnicy 10 mm. Jego zachowanie w zakresie luzu ma znaczenie w środowiskach chemicznych lub galwanicznych, gdzie odpowiednia klasa, taka jak C3, pomaga uniknąć ujemnego luzu wewnętrznego po montażu. Zobacz produkt →
Typowe błędy, których należy unikać
Każdy inżynier serwisowy widział awarię łożyska spowodowaną możliwymi do uniknięcia błędami luzu. Najczęstsze błędy to:
- Pomiar bez uprzedniego czyszczenia łożyska.
- Używanie mikrometru lub średnicówki, która nie była ostatnio kalibrowana.
- Dokonywanie pojedynczego odczytu zamiast uśredniania kilku pozycji.
- Zapominając, że moment obrotowy pokrywy łożyska i kolejność dokręcania wpływają na ostateczny rozmiar otworu.
- Wciskanie łożyska na wał bez uwzględnienia utraty luzu.
- Użycie szczelinomierza do pomiaru luzu promieniowego na łożysku kulkowym; Szczelinomierze lepiej nadają się do pomiaru luzów osiowych lub prostych kontroli szczelin.
Jeśli którekolwiek z nich brzmi znajomo, najlepszym rozwiązaniem będzie napisanie krótkiej listy kontrolnej pomiarów i przestrzeganie jej w przypadku każdego łożyska.
Kiedy zapytać producenta łożysk
Gdy liczy się bezpieczeństwo i niezawodność, producent łożysk powinien być w stanie potwierdzić rzeczywiście uzyskany luz. W naszej fabryce przeprowadzamy kontrole jakości i współpracujemy z klientami OEM, aby wybrać odpowiednią klasę luzu przed rozpoczęciem produkcji. Jeśli prześlesz nam średnicę wału, otwór oprawy, prędkość, obciążenie, temperaturę i typ uszczelnienia, możemy zalecić rozsądny zakres luzu i zweryfikować go na przykładowych łożyskach.
W przypadku kompaktowych silników i przyrządów częstym wyborem jest seria 6800, w której obowiązują te same zasady pomiaru. Nasz zespół może udzielić Ci wsparcia w tej samej dyscyplinie, niezależnie od tego, czy używasz łożysk standardowych, czy ze stali nierdzewnej.
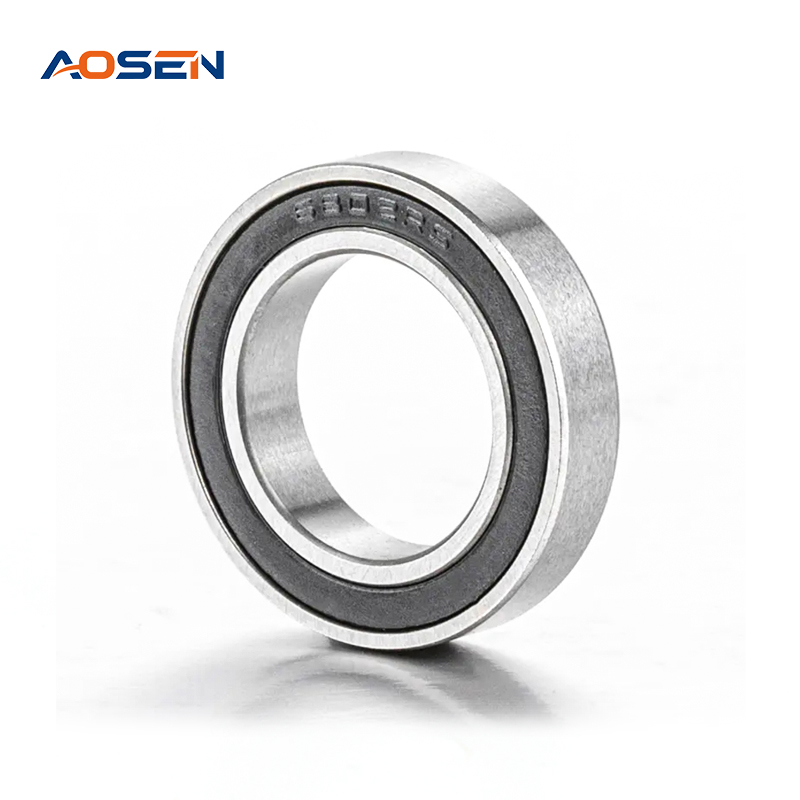 Łożyska kulkowe poprzeczne serii 6800 do zastosowań kompaktowych Ta kompaktowa seria łożysk niezawodnie wytrzymuje promieniowe i lekkie obciążenia osiowe. Wykonany ze stali GCr15, zapewnia stabilną pracę i odporność na zużycie, co czyni go rozsądnym wyborem do silników i przyrządów, w których obowiązują zasady luzu i pomiaru. Zobacz produkt →
Powiązane produkty
-
 Zobacz więcej
-
 Zobacz więcej
Łożyska kulkowe zwykłe SS 6810 ZZ/2RS ze stali nierdzewnej
-
 Zobacz więcej
Łożyska kulkowe zwykłe SS 686 ZZ/2RS ze stali nierdzewnej
-
 Zobacz więcej
Łożyska kulkowe zwykłe SS 687 ZZ/2RS ze stali nierdzewnej
-
 Zobacz więcej
Łożyska kulkowe zwykłe SS 688 ZZ/2RS ze stali nierdzewnej
-
 Zobacz więcej
Łożyska kulkowe zwykłe SS 689 ZZ/2RS ze stali nierdzewnej
-

-
 +86-15990593443
-
 Nr 558 Huancheng West Road, miasto Zhouxiang, miasto Cixi, prowincja Ningbo, prowincja Zhejiang

- Szybkie linki
- Kategorie produktów
- Łożyska kulkowe zwykłe
- Łożyska kulkowe poprzeczne ze stali nierdzewnej
- Łożyska kulkowe skośne
- Łożyska kołnierzowe
Prawa autorskie @
Ningbo Aosen Bearing Co., Ltd.

Napisz do nas teraz!